- support@ibltech.com
- 029-89398338
新闻详情
- 网站首页
- >
- 公司新闻
新闻分类
最新新闻
关于我们
艾贝尔科技承接甘肃能化兰州新区 2×350MW 热电联产磨煤机电耳成套项目,现已完成供货调试、168h试运行及验收;自研噪声料位装置攻克传统料位计短板,适配复杂工况、降本增效,树立西北热电制粉智能监测标杆,产品已批量落地国内火电项目且外销海外电厂。
业务问题咨询
请联系我们
咨询电话:029-89398338
电子邮箱:support@ibltech.com
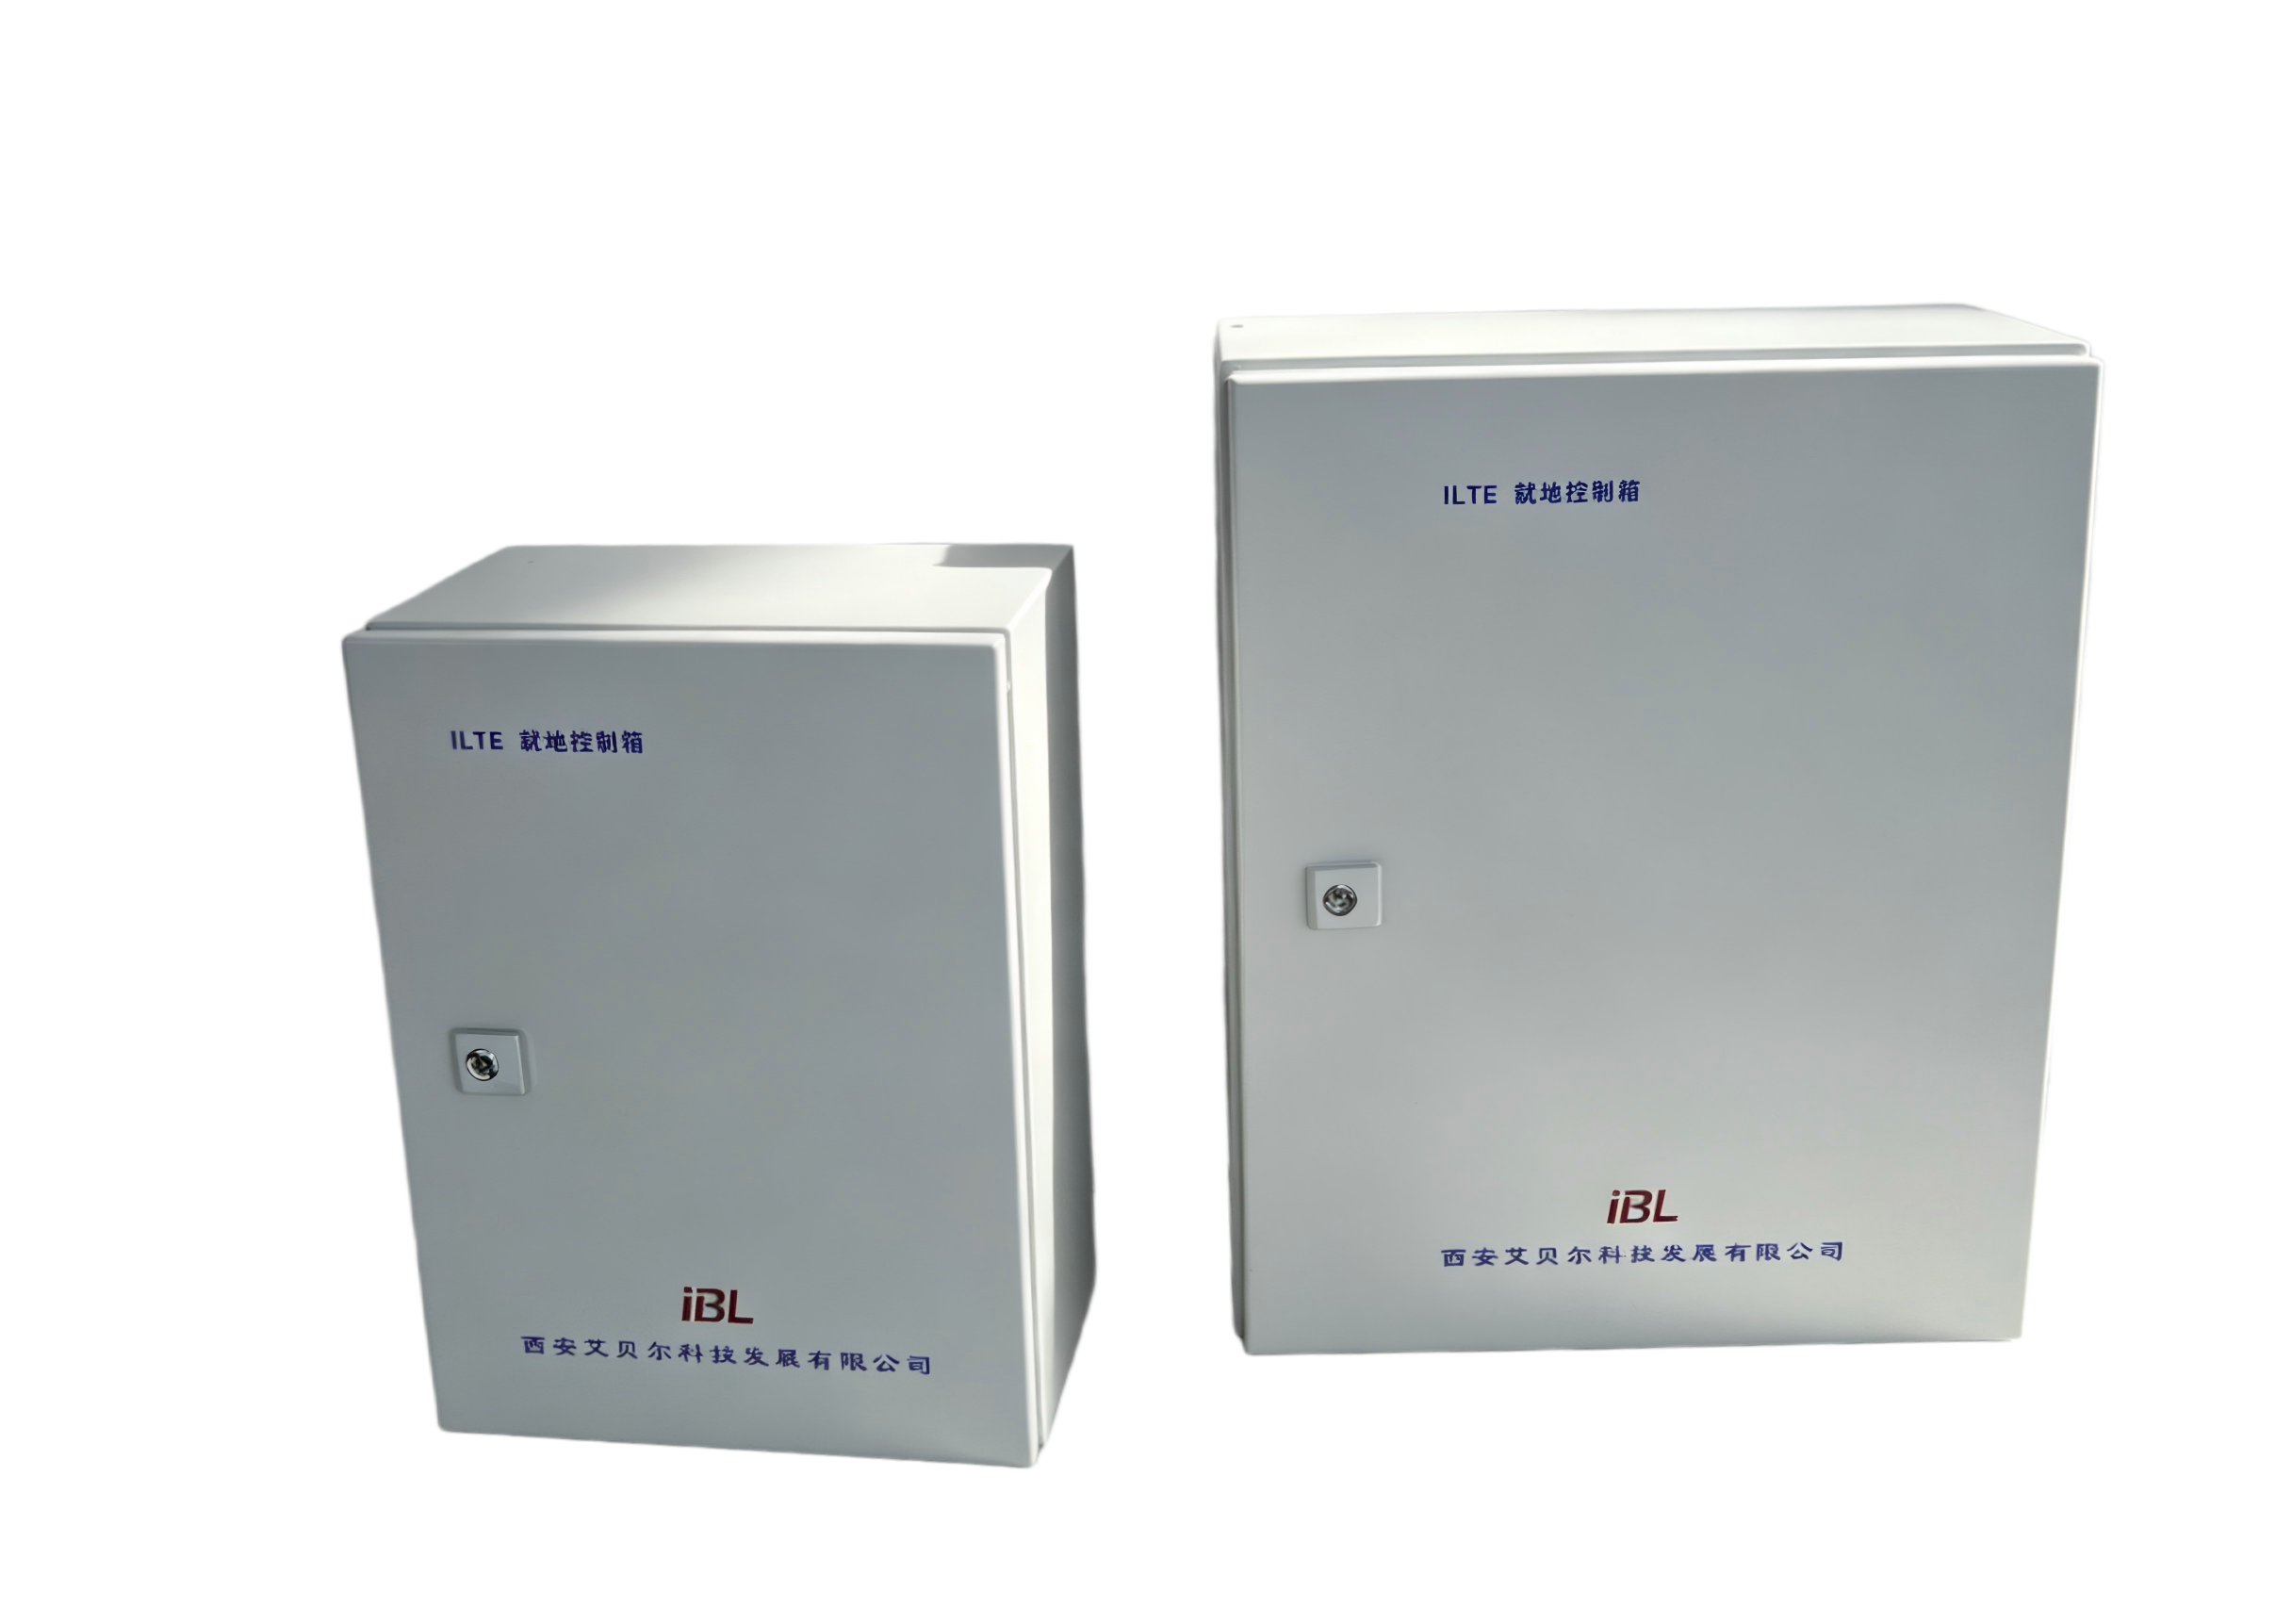
西北大型热电标杆落地|甘肃能化兰州新区热电磨煤机电耳项目顺利交付
由艾贝尔科技承接的甘肃能化兰州新区 2×350MW 热电联产项目,双进双出磨煤机电耳(噪声料位测量装置)成套项目,现已完成全厂设备供货、现场调试以及机组 168 小时满负荷试运行,顺利交付验收。
该机组配备大型双进双出钢球磨煤机,传统压差料位计有着测量滞后、低料位失效、煤种适配能力较差等诸多使用痛点。
艾贝尔科技自研噪声料位测量装置依靠音频智能识别算法,可以覆盖空磨直至满磨全工况精准监测煤位,监测数据能够和机组 DCS 系统无缝对接,可应对机组深度调峰、多煤种掺烧等复杂工况。
项目投产之后,减少制粉系统故障停机次数,稳固磨机经济料位,削减制粉电耗、优化锅炉燃烧效率,打造出西北热电联产制粉智能监测标杆工程。
现如今该装置已经批量落地盘江电厂、国华锦界、茌平信源等众多国内火电项目,同时外销越南、津巴布韦等海外电厂。
联系渠道
详细需求可以发邮件support@ibltech.com,也可以在右侧文本框输入基本需求,我们客服会第一时间电话联系你们。