- support@ibltech.com
- 029-89398338
公司产品
- 网站首页
- >
- 乏气余热利用系统化解决方案
乏气余热利用系统化解决方案
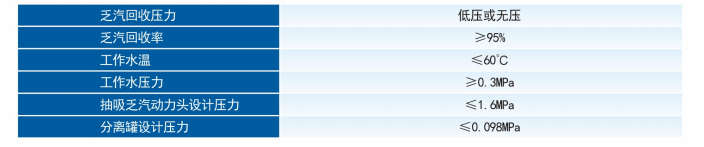
艾贝尔除氧器乏汽回收系统是面向造纸、化工及工业自备电厂研发的余热回收节能设备,专为解决传统热力除氧系统乏汽直排能耗浪费、热交换效率低、工况适配性差及现场环保、巡检安全等痛点设计,实现乏汽余热高效回收、系统稳运与节能降本增效。
核心功能
- 基于射流混合与文丘里引射技术,依托冷却水动力压头实现常压乏汽回收,不影响原有系统排放工况,无憋压风险
- 采用蒸汽喷射热泵工艺,通过高压蒸汽引射提质,可在30%–100%流量区间稳定维持用汽压力恒定,适配负荷波动工况
- 采用特殊汽水混合流程,实现热量快速高效传递,搭配内置气水分离器,精准分离不凝气体,保障回收介质品质
- 搭载一体化智能自控系统,可在大流量、小容积工况下稳定控温、控液位,保障全工况系统平稳运行
应用场景
广泛应用于造纸、化工、工业园区自备电厂及各类工矿企业,适配高低压热力除氧器、锅炉排污扩容器等系统的乏汽余热回收改造,适用于乏汽排放量波动大、能源浪费严重、现场环保与生产巡检要求高的工业热力系统场景。
产品优势
对比传统管线收集+冷却换热方案,具备换热效率高、设备结构简单、工艺流程精简、负荷适应性强、运行无憋压、工况稳定性好、全自动运行、运维简便的差异化优势,彻底解决传统设备适配性差、能耗回收利用率低的问题。
客户价值
有效回收原本直排的乏汽与闪蒸余热,解决3%–10%工质与热量浪费问题,大幅降低企业蒸汽与燃煤消耗;消除现场白雾排放,改善厂区巡检环境,规避环保与生产安全隐患;依托全自动稳定运行,减少人工干预与设备运维成本,持续提升机组热能综合利用率。
联系渠道
详细需求可以发邮件support@ibltech.com,也可以在右侧文本框输入基本需求,我们客服会第一时间电话联系你们。